
La precarga de pernos es lo que realmente sostiene una unión empernada, aunque en terreno se trabaja de forma indirecta: apretando con torque. Detrás de cada número hay una fórmula sencilla, T = K·D·F, y entenderla es lo que separa un montaje confiable de una unión que queda floja a los seis meses. En esta guía desarrollamos cada variable, con valores de referencia y los límites del método del torque.
Qué es la precarga de pernos y por qué manda en la unión
El objetivo real del apriete no es «apretar fuerte», sino generar una precarga: una tracción elástica en el perno que comprime las piezas unidas. Esa compresión es la que impide que la unión se abra o deslice bajo carga. Como regla general para uniones métricas, la precarga de diseño se ubica entre el 70 % y el 75 % de la tensión de fluencia del perno, de modo que el material trabaje en zona elástica y conserve capacidad para los esfuerzos de servicio.
El problema es que la precarga no se puede medir directamente con herramientas de taller. Por eso se usa el torque como variable indirecta: se aplica un par medido y se asume que producirá la precarga esperada. La calidad de esa suposición depende por completo del factor K.
La fórmula T = K·D·F, variable por variable
La relación es T = K × D × F. T es el par de apriete (Nm), D el diámetro nominal del perno (m), F la precarga objetivo (N) y K el factor de torque, un coeficiente adimensional que resume la fricción en la rosca y bajo la cara de apoyo. Con unidades chilenas de taller, la versión práctica es T (Nm) = K × D (mm) × F (kN); por ejemplo, para un M16 al que se le quieren 72 kN de precarga con K = 0,20, el torque es 0,20 × 16 × 72 = 230 Nm.
El factor K es donde vive toda la incertidumbre. Dos pernos idénticos, uno seco y otro aceitado, entregan precargas muy distintas con el mismo torque. Estos son los rangos de referencia según la condición superficial:
| Condición superficial de la unión | Factor K de referencia |
|---|---|
| Seco, sin lubricante (acero negro) | 0,25 – 0,30 |
| Levemente aceitado | 0,18 – 0,20 |
| Lubricado (aceite, MoS₂, cera) | 0,12 – 0,15 |
| Galvanizado en caliente | 0,22 – 0,35 (disperso) |
| Cadmio / zincado con lubricante | 0,13 – 0,17 |
Ejemplo completo, paso a paso
Supongamos un perno M20 clase 8.8, levemente aceitado. Primero definimos la precarga: el área resistente del M20 es 245 mm² y la fluencia del 8.8 es 640 MPa, así que al 70 % tenemos F = 0,70 × 640 × 245 = 109.760 N, es decir unos 110 kN. Segundo, elegimos K = 0,20 por la condición aceitada. Finalmente, T = 0,20 × 0,020 m × 109.760 N = 439 Nm. Si ese mismo perno se monta seco (K = 0,28), el torque sube a 615 Nm para la misma precarga; y si se lubrica bien (K = 0,13), baja a 286 Nm. Mismo perno, misma precarga, tres torques distintos: por eso la condición superficial no es un detalle menor.
Si quieres resolver casos como este sin hacer la operatoria a mano, la calculadora de torque de pernos de iNG te permite ingresar diámetro, clase y factor K, y entrega el par con los supuestos a la vista. Y cuando necesites valores tabulados para las clases 8.8, 10.9 y 12.9, nuestra tabla de torque para pernos los resume de M4 a M39.
Cuándo el método del torque no es suficiente
En uniones estructurales pretensionadas (pernos A325/A490 o conjuntos HR/HV), la normativa RCSC no acepta el torque como método de apriete, precisamente porque la fricción de obra es demasiado dispersa. Ahí se usan el giro de tuerca, las arandelas indicadoras de tensión o los pernos de corte por torsión. Lo mismo ocurre en uniones sometidas a fatiga, temperatura o vibración importante, donde el diseñador debe especificar precarga y método en la memoria de cálculo. En esos casos, la fórmula T = K·D·F sirve para estimar, no para certificar.
Buenas prácticas para una precarga de pernos confiable
Calibrar el torquímetro es lo primero: un equipo vencido convierte cualquier cálculo en ficción. Además, conviene apretar en pasadas sucesivas (por ejemplo 50 %, 75 % y 100 % del par final) y con patrón cruzado en bridas y uniones multiperno, para que la precarga se distribuya parejo. Las superficies deben estar limpias y con la condición de fricción que asumiste al elegir K; mezclar pernos secos y aceitados en una misma unión deja precargas disparejas. Finalmente, en trabajos para mandantes industriales, deja registro: valores aplicados, instrumento usado y fecha, porque ese documento es parte de la trazabilidad de la fabricación.
Si tu proyecto requiere justificar formalmente las uniones empernadas de un elemento de izaje o una estructura, en iNG lo integramos en la memoria de cálculo correspondiente. Cotiza con los antecedentes de tu diseño.
Fuentes: Tabla de pares de apriete de Rosmil y guías técnicas de fabricantes de fijaciones.
{{IMG_6}}
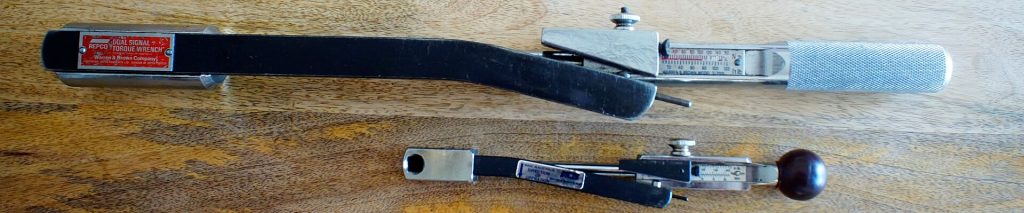
Foto: Doug McLean, Wikimedia Commons (CC BY-SA 4.0). Torquímetros de aguja y de estalo usados para el apriete controlado.

